logo
Supal (Changzhou) Precision Tools Co.,Ltd
À propos de nous
Votre partenaire professionnel et fiable.
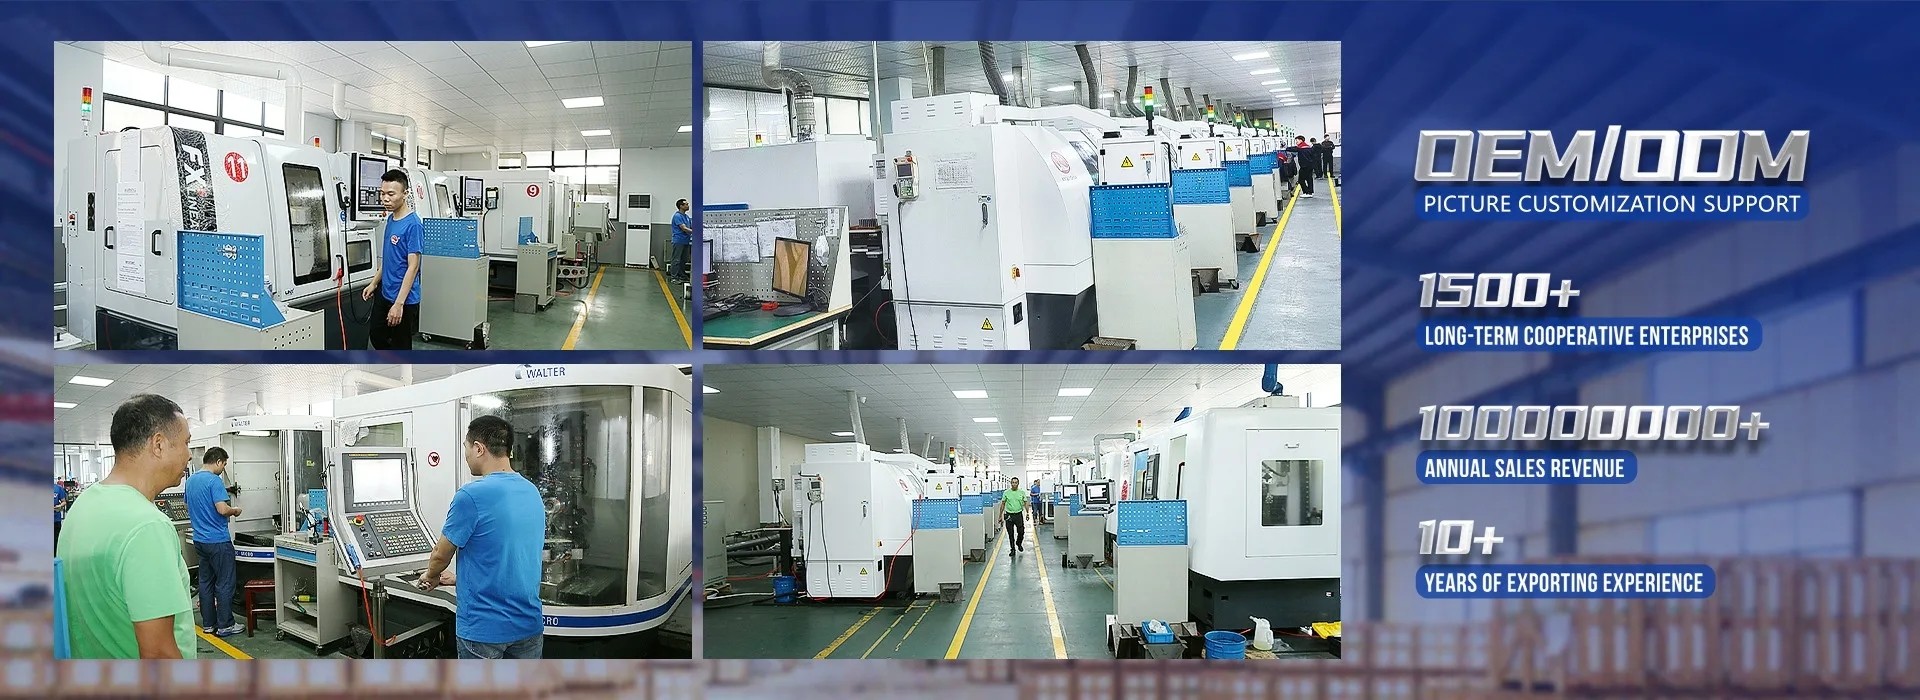
Supal (Changzhou) précision outils Co., Ltd.est engagée dans la conception, la production et la commercialisation d'outils en carbure solide depuis de nombreuses années,avec un investissement total de plus de 10 millions,et est composée d'un groupe d'employés expérimentés..En tant que fabricant professionnel d'outils, il est devenu l'un des membres du conseil d'administration de l'association d'outils de Changzhou Xiaxiashu.ANCA de l'Australie et machines de meulage à coupe NC à cinq axes; en ...
Apprenez davantage

0

Année établie :

0

Million+
Employés

0

Million+
Ventes annuelles :
LA CHINE Supal (Changzhou) Precision Tools Co.,Ltd Une qualité élevée
Le sceau de confiance, la vérification du crédit, le RoSH et l'évaluation de la capacité des fournisseurs. La société dispose d'un système de contrôle de qualité strict et d'un laboratoire de test professionnel.
LA CHINE Supal (Changzhou) Precision Tools Co.,Ltd Développement
Une équipe de conception professionnelle interne et un atelier de machines avancées. Nous pouvons coopérer pour développer les produits dont vous avez besoin.
LA CHINE Supal (Changzhou) Precision Tools Co.,Ltd Produits manufacturés
Des machines automatiques avancées, un système de contrôle strict du processus. Nous pouvons fabriquer tous les terminaux électriques au-delà de votre demande.
LA CHINE Supal (Changzhou) Precision Tools Co.,Ltd 100% de service
En vrac et en petits emballages sur mesure, FOB, CIF, DDU et DDP. Laissez-nous vous aider à trouver la meilleure solution pour toutes vos préoccupations.

Qualité Outils de fraisage au carbure & moulins à extrémité carrée Fabricant

Trouvez les produits qui améliorent pour répondre à vos exigences.
Cas et nouvelles
Les derniers points chauds.
Usure inégale de la flûte sur les moulins de finition de carbure: causes et solutions
Usure inégale des cannelures sur les fraises en carbure : causes et dépannage Une fraise en carbure peut présenter des performances acceptables sur une flûte et une usure anormale, un écaillage ou une arête accumulée sur une autre. Cette condition inégale est souvent attribuée à une qualité de carbure incohérente, mais le motif indique fréquemment un faux-rond, un maintien de l'outil, un maintien de la pièce, un engagement ou des vibrations. Lorsqu'une goujure supporte une plus grande charge de coupe, l'outil peut tomber en panne prématurément même si la vitesse et l'avance programmées semblent raisonnables. Pour les machinistes CNC, les ingénieurs de procédés et les ingénieurs d'achats, l'usure inégale des goujures constitue une preuve de diagnostic précieuse. L'emplacement et la répartition de l'usure peuvent aider à distinguer un problème d'outil d'un problème de configuration. Une enquête pratique doit donc examiner ensemble l'outil utilisé, le support, la machine, la pièce à usiner, le parcours d'outil, la forme du copeau et les données de coupe plutôt que de remplacer l'outil sans identifier le déséquilibre de charge. Ce guide explique les causes courantes d'usure inégale des goujures sur les fraises en carbure, comment interpréter le motif d'usure et comment établir une séquence de correction contrôlée. À quoi ressemble une usure inégale des flûtes Une usure inégale signifie que les flûtes ne partagent pas le travail de coupe de manière raisonnablement cohérente. La différence peut apparaître comme suit : Une flûte avec une usure des flancs sensiblement plus importante Écaillage concentré sur un seul tranchant Matériau reconstitué attaché à une seule flûte Arrondi différent d'une flûte à l'autre Une bande de frottement brillante sur une flûte et des marques de coupe normales sur une autre Marques de broutage qui correspondent à une section surchargée de l'outil Une perte soudaine de finition ou de stabilité dimensionnelle après un cycle de coupe court L'outil doit être inspecté sous un éclairage constant et, le cas échéant, sous un grossissement. Enregistrez quelle flûte présente le plus d'usure, où le long de la longueur de coupe axiale commence le dommage et si le motif se répète sur plusieurs outils de la même configuration. Une seule flûte endommagée ne prouve pas que l'outil a été fabriqué de manière incorrecte. Si la même position de flûte échoue à plusieurs reprises dans le même support ou la même machine, la configuration devient une source plus probable de chargement inégal. La cause la plus courante : le faux-rond Pourquoi le faux-rond surcharge une flûte Le faux-rond empêche toutes les cannelures d'enlever la même épaisseur de copeaux. Une flûte peut s'engager plus fortement tandis qu'une autre flûte enlève peu de matière ou frotte. La flûte surchargée subit des contraintes mécaniques et thermiques plus élevées, ce qui peut entraîner une usure accélérée, un écaillage ou une accumulation d'arêtes. Un faux-rond peut se produire au niveau de la broche, du support, de la pince, de l'écrou de pince, de la tige de l'outil ou de la surface d'appui de l'outil. Elle peut également être amplifiée par une projection longue ou une interface endommagée. Une petite valeur de faux-rond peut représenter un pourcentage significatif d'un outil de petit diamètre, de sorte que l'état acceptable dépend du diamètre de l'outil et de l'application plutôt que d'un seul nombre universel. Un contrôle pratique du faux-rond Utilisez la méthode de mesure normale approuvée et inspectez aussi près que possible du tranchant. Avant de mesurer, nettoyez la tige de l'outil, la pince de serrage, l'écrou, le cône du support et l'interface de la broche. Vérifiez que l'outil est correctement installé et que les composants du support ne sont pas usés ou endommagés. N'utilisez pas une réduction de paramètre comme substitut à la correction d'un faux-rond inacceptable. Réduire l'avance peut réduire la charge moyenne tout en laissant la même flûte surchargée à chaque tour. Problèmes de maintien et de positionnement des outils Contamination et surfaces de contact endommagées Un petit éclat, bavure, film d'huile ou particule entre la tige et la pince peut incliner l'outil. Le résultat peut être un chargement inégal de la flûte même lorsque le support semble serré. Inspectez les surfaces de contact lors de chaque changement d’outil et suivez la procédure de nettoyage. État de la pince et du support Une pince usée peut saisir de manière inégale ou ne pas soutenir la tige de manière concentrique. Un écrou de serrage, un cône de support ou une interface de broche endommagés peuvent créer des symptômes similaires. Si plusieurs outils présentent le même motif d'usure à une goujure, testez le porte-outil avec un outil stable connu ou déplacez l'opération vers un porte-outil vérifié avant de modifier la géométrie de l'outil. Projection excessive La déviation de l'outil augmente avec la projection. Un outil long peut s'écarter de la trajectoire programmée, notamment lors d'une coupe radiale importante ou lorsque la pièce n'est pas rigide. La déviation modifie l’engagement réel et peut faire travailler une zone de l’outil plus fort que prévu. Pour les fonctionnalités approfondies, utilisez l’outil pratique le plus court. Si une portée étendue est inévitable, considérez l'équilibre de géométrie et de rigidité offert parFraises à long col, et validez la configuration complète plutôt que de supposer qu'un outil plus long peut utiliser les mêmes données de coupe qu'un outil court. Parcours d'outil et effets d'engagement Engagement inégal dans les virages Un outil peut subir une charge plus élevée dans les coins, les entrées, les sorties ou les changements d'engagement radial. Si la même goujure rencontre à plusieurs reprises la section la plus chargée en raison du faux-rond ou de l'orientation du parcours d'outil, le motif d'usure peut devenir fortement asymétrique. Vérifiez l'engagement radial et axial programmé à l'endroit où les dommages commencent. Comparez la simulation CAM avec la pièce réelle, y compris la variation du brut, la peau de coulée, les trous transversaux et les zones interrompues. Découpe et rainurage sur toute la largeur L'engagement sur toute la largeur augmente la charge radiale et laisse moins d'espace pour que les copeaux s'échappent. En cas de faux-rond, la flûte surchargée peut également rencontrer des copeaux compactés, augmentant ainsi le risque d'écaillage et de chaleur. Lorsque la fonctionnalité le permet, évaluez une stratégie d'engagement radial plus faible ou des passes d'ébauche et de finition séparées. Chocs d’entrée et de sortie Une plongée brusque, une sortie sans support ou un changement soudain d'engagement peuvent créer un impact qui endommage un coin ou une flûte. Si l'outil tombe en panne immédiatement après l'entrée, inspectez la méthode d'introduction, le support de la pièce et l'état d'entrée réel avant de changer le revêtement. Tenue de travail et rigidité de la machine Une usure inégale des goujures peut provenir de l’extérieur de l’outil. Une pièce à usiner qui bouge, une paroi mince qui dévie ou un accessoire avec un support inadéquat modifie la charge de coupe pendant le passage. L'outil peut alors alterner entre frottements et chocs, produisant une usure irrégulière. Vérifiez le contact du dispositif, la force de serrage, le support sous les sections minces et la rigidité de la chaîne de la machine-outil-pièce. Écoutez un changement de son lorsque la fraise se déplace sur différentes zones de la pièce. Si l'usure est concentrée là où la pièce est le moins soutenue, le maintien de la pièce peut être la principale correction. Chatter peut également surcharger les bords sélectionnés. Une géométrie à pas variable ou autre géométrie de contrôle des vibrations peut être utile dans une application appropriée, mais elle ne peut pas remplacer la correction d'un porte-à-faux excessif, d'un faux-rond, d'un serrage faible ou d'un parcours d'outil instable. Considérations relatives aux matériaux, à la géométrie et au revêtement Adaptez l'outil à la pièce La géométrie de l'outil doit refléter le comportement de formation de copeaux, la dureté, la tendance à l'adhérence et le niveau d'interruption du matériau. Un bord tranchant peut permettre un cisaillement net dans un matériau sujet à l'adhérence, tandis qu'une préparation de bord plus résistante peut être plus adaptée là où l'usure par impact ou par abrasion domine. En comparantOutils de fraisage en carbure, examinez le nombre de cannelures, l'hélice, la résistance du noyau, la préparation des bords, le substrat et le revêtement comme un seul système. Il est peu probable qu'un changement de revêtement suffise à lui seul à corriger la surcharge d'une flûte causée par le faux-rond. Le revêtement suit le mécanisme de défaillance La sélection du revêtement doit être basée sur le mode de défaillance dominant. L'adhésion, l'usure thermique et l'abrasion nécessitent des stratégies différentes. Si une cannelure montre du matériau soudé tandis qu'une autre montre un frottement, commencez par examiner la charge inégale et la formation de copeaux. Si le revêtement s'écaille uniformément sur les bords engagés, les conditions thermiques ou d'adhésion peuvent mériter une attention plus particulière. Toute recommandation de revêtement ou de géométrie doit être traitée comme une référence de départ et validée sur la machine réelle, le support, le porte-pièce, la méthode de refroidissement et la qualité du matériau. Quand une géométrie personnalisée est justifiée Un outil standard peut ne pas fournir la combinaison requise de portée, d'espace de cannelure, de résistance des coins et de stabilité d'engagement pour une fonctionnalité complexe. Dans cette situation,Outils de fraisage personnaliséspeut être évalué autour de la fonctionnalité réelle et du modèle de défaillance. L'option personnalisée doit encore être validée par des essais contrôlés ; la personnalisation ne supprime pas la nécessité de corriger l’instabilité de la configuration. Une séquence de dépannage contrôlée Lorsqu'une usure inégale des flûtes est constatée, utilisez l'ordre suivant pour éviter de modifier plusieurs variables à la fois : Préservez et inspectez l’outil défaillant. Photographiez chaque flûte et enregistrez le temps de coupe ou le nombre de pièces. Identifiez si les dommages sont dus à l'usure, à l'écaillage, aux bords rapportés, au frottement ou à une combinaison de ces deux éléments. Nettoyez et inspectez la tige, la pince, le support, l'interface de la broche et les surfaces d'appui de l'outil. Mesurez le faux-rond en utilisant la procédure normale, aussi près du bord de coupe que possible. Vérifiez la projection de l'outil, l'engagement axial, l'engagement radial et les conditions réelles d'entrée et de sortie. Confirmez le maintien et le support de la pièce, en particulier à proximité de murs minces, d'espaces ou de zones interrompues. Inspectez la forme des copeaux et leur évacuation. Recherchez des copeaux emballés ou des preuves de recoupe. Examinez la qualité du matériau, la géométrie de l'outil, le revêtement, la méthode de refroidissement et les données de coupe. Modifiez une variable majeure et exécutez une comparaison contrôlée. Enregistrez le résultat avant d’effectuer une autre modification. Les paramètres de coupe doivent être traités comme des références de départ pour l’outil et l’application exacts. Ils doivent être validés sur la machine, le support, le porte-pièce et la qualité du matériau spécifiques avant d'être adoptés en tant que processus standard. Dépannage par modèle d'usure Une flûte présente une forte usure des flancs Vérifiez d'abord le faux-rond, l'assise de l'outil, l'état de la pince et l'engagement du parcours d'outil. Vérifiez que la flûte surchargée n'entre pas à plusieurs reprises dans un coin ou dans une région remplie de copeaux. Une flûte est ébréchée tandis que les autres semblent utilisables Inspectez les conditions d'impact, le stock interrompu, la stratégie d'entrée et de sortie, le faux-rond du support et le mouvement de la pièce. Si l'échec se répète au même emplacement du chemin, examinez cette transition dans le programme CAM et sur la pièce. Une flûte a un bord bâti Recherchez des frottements, des épaisseurs de copeaux inégales, une évacuation insuffisante des copeaux et un problème d'adhérence spécifique au matériau. Vérifiez la netteté des bords, le polissage des flûtes, la lubrification et le revêtement uniquement après avoir vérifié la charge inégale. Toutes les flûtes sont usées, mais une est bien pire Ce modèle peut indiquer une charge de processus générale combinée à un faux-rond ou une déviation. Examinez les données globales d'engagement et de coupe, puis vérifiez pourquoi une flûte supporte la charge supplémentaire. L'usure varie selon les pièces Un maintien de pièce incohérent, une variation du stock, l'état du matériau, l'emballage des copeaux ou des changements thermiques peuvent faire entrer ou sortir le processus de stabilité. Enregistrez l'emplacement de la pièce et l'heure à laquelle la différence d'usure apparaît. Erreurs courantes à éviter Remplacer l'outil sans vérifier le support Un nouvel outil dans le même support instable peut reproduire le même motif d'usure. Vérifiez l'ensemble de la chaîne porte-outil avant de conclure que l'outil est défectueux. Réduire l’alimentation comme seule correction Une réduction de l'alimentation peut masquer temporairement le symptôme tout en laissant le voile, le frottement ou l'impact inchangés. Cela peut également créer une épaisseur de copeaux insuffisante et davantage de chaleur. Blâmer le revêtement avant d'examiner le chargement Le revêtement ne peut pas faire en sorte que toutes les cannelures partagent la charge en cas de faux-rond ou de déflexion. Diagnostiquez la cause mécanique avant de sélectionner un autre revêtement. Ignorer la position de la flûte de l'outil défaillant La position de la flûte endommagée constitue une preuve utile. Enregistrez-le systématiquement au lieu de jeter l’outil sans inspection. Modification simultanée de la vitesse, de l'avance, de la géométrie et du liquide de refroidissement De multiples changements simultanés rendent le résultat difficile à interpréter. Utilisez des essais contrôlés et documentez un changement principal à la fois. FAQ Qu'est-ce qui fait qu'une flûte d'une fraise en carbure s'use plus rapidement que les autres ? Les causes courantes incluent le faux-rond, une mauvaise assise de l'outil, une pince de serrage usée, une projection excessive, un engagement inégal, le mouvement de la pièce, l'emballage des copeaux et les vibrations. Inspectez l’installation complète avant de supposer un défaut de carbure ou de revêtement. Le faux-rond de la fraise peut-il provoquer un écaillage ? Oui. Le faux-rond peut surcharger une flûte et laisser une autre flûte frotter. Le bord surchargé peut s'écailler ou s'user rapidement, en particulier lors d'une coupe interrompue, d'un engagement sur toute la largeur ou d'opérations avec une évacuation limitée des copeaux. Dois-je changer le revêtement lorsqu'une flûte présente des bords accumulés ? Pas immédiatement. Vérifiez d'abord le faux-rond, la netteté des bords, l'épaisseur des copeaux, l'évacuation des copeaux, la lubrification et la compatibilité des matériaux. Un changement de revêtement ne peut être utile que lorsque le mécanisme de défaillance dominant correspond à la fonction prévue du revêtement. Comment puis-je savoir si une usure inégale est causée par un broutage ou un voile ? Le faux-rond produit souvent un déséquilibre constant de cannelure à cannelure, tandis que le broutage a tendance à créer des marques de vibration répétitives et peut varier en fonction de l'engagement ou de la vitesse de broche. Les deux peuvent coexister, alors inspectez ensemble l’outil, le support, le support de la pièce et le motif de la surface. Quelles informations dois-je fournir lorsque je demande une recommandation de dépannage ? Fournissez la qualité du matériau, le diamètre de l'outil et le nombre de cannelures, la portée et le porte-à-faux, le type de support, le faux-rond mesuré si disponible, les paramètres de coupe, l'engagement radial et axial, la méthode de refroidissement, les détails de serrage, le nombre de pièces et des photographies claires de chaque flûte. Conclusion L’usure inégale des goujures n’est pas seulement un problème de remplacement d’outil ; cela prouve que la charge de coupe n’est pas partagée comme prévu. Le faux-rond, l'assise de l'outil, l'état du support, la projection excessive, le mouvement de la pièce, les changements d'engagement, l'emballage des copeaux et les vibrations doivent tous être pris en compte avant de modifier la qualité ou le revêtement de l'outil. Une séquence de correction fiable préserve l'outil défaillant, identifie le motif d'usure, vérifie la chaîne de porte-outil, vérifie l'engagement et le maintien de la pièce et modifie une variable majeure à la fois. Si le processus nécessite toujours un équilibre particulier entre portée, espace de copeaux et résistance des bords, un outil spécialement conçu peut être évalué une fois la configuration de base stable. Si votre fraise en carbure présente une usure d'une seule goujure, des écailles répétées, une arête accumulée ou une durée de vie instable,Contacter Supalavec la qualité du matériau, l'outil actuel, les détails du support et du surplomb, les données de coupe et les photographies de chaque flûte. Ces informations permettent d'identifier une géométrie pratique et un point de départ du processus pour la validation sur machine.

2026

10/13

Corner Radius vs Square End Mills for Interrupted Shoulder Milling
Corner Radius vs Square End Mills for Interrupted Shoulder Milling Interrupted shoulder milling is one of the operations where end mill geometry has a direct effect on edge stability. When the cutter repeatedly enters and exits the workpiece, passes across gaps, or encounters uneven stock, each tooth experiences a changing load instead of a smooth continuous cut. A square end mill can produce a sharp 90-degree shoulder, while a corner radius end mill can distribute load around the tool corner and reduce local stress. Choosing between them requires more than looking at the drawing requirement. For CNC machinists, process engineers, and purchasing engineers, the correct decision depends on the balance between required corner definition, interruption severity, tool rigidity, material, engagement, and finishing strategy. This guide compares square and corner-radius geometries for interrupted shoulder milling and explains how to diagnose edge chipping, chatter, poor finish, and unstable tool life. What Makes Interrupted Shoulder Milling Difficult? In a continuous side-milling cut, the cutting edge enters the workpiece and remains engaged in a relatively predictable way. In an interrupted shoulder operation, the edge may encounter a slot, a cross-hole, a casting irregularity, a forged surface, a previous pocket, or an open boundary. Each interruption changes the force and can create impact at entry or exit. The highest-risk conditions usually include: Repeated entry and exit at the same corner of the tool Full radial engagement at a 90-degree shoulder Thin walls or weak workholding that move during the cut Long tool overhang or poor holder runout Abrasive scale, cast skin, or hard inclusions Excessive feed or engagement at the interruption point A sharp square corner exposed to repeated impact A tool can therefore fail even when the average cutting load appears acceptable. The peak impact load, not only the average spindle load, may determine whether the edge survives. Square End Mills: Strengths and Limits A Square End Mill is the natural choice when the part requires a sharp internal shoulder or a flat-bottomed slot. Its geometry can produce a defined 90-degree corner without leaving a programmed radius at the bottom of the wall. When a Square End Mill Is Appropriate Square end mills are often considered when: The finished feature requires a sharp shoulder The toolpath uses stable, continuous engagement The workpiece and fixture are rigid The interruption is limited or can be approached with a controlled entry A separate finishing pass can protect the final corner quality The tool diameter and reach provide sufficient core strength A square tool can perform well in interrupted milling when the edge is properly supported and the engagement is controlled. It should not be rejected simply because the cut is interrupted; the severity and location of the interruption matter. Where Square Corners Become Vulnerable The tool corner is a stress concentration. During an interrupted cut, the corner may take a sudden impact as it enters the material. If the tool is also deflecting, the corner can receive more load than the other flutes. Typical results include corner chipping, a small radius appearing on the part after wear, chatter marks, or an abrupt change in surface finish. A sharp corner can also be sensitive to hard spots, scale, and thin-wall movement. If the failure is concentrated at the corner while the side cutting edges remain relatively intact, geometry and engagement should be reviewed before changing coating alone. Corner Radius End Mills: Strengths and Limits A Corner Radius End Mill includes a controlled radius between the end face and peripheral cutting edge. The radius removes the most fragile sharp corner and distributes cutting load over a larger region of the tool tip. When a Corner Radius Is Advantageous A corner-radius tool is often considered when: The cut includes repeated entry and exit The operation encounters an interrupted or uneven surface Edge chipping is concentrated at a square corner The part drawing permits a small internal radius The operation uses higher engagement or heavier roughing The process needs additional corner strength and more stable tool life The radius does not eliminate vibration or poor setup conditions, but it can reduce the severity of a localized corner impact. It may also improve the tool’s tolerance of intermittent engagement when compared with an otherwise similar sharp-corner tool. The Geometric Trade-Off The main limitation is straightforward: a corner radius leaves a radius on the finished shoulder. If the part requires a sharp 90-degree internal corner, the radius may need to be removed by a secondary operation or replaced by a square finishing tool. A corner radius can also change the effective engagement and contact area. It should be evaluated together with axial depth, radial engagement, tool diameter, and the required surface finish rather than selected based on radius size alone. How to Choose Between the Two Geometries Start With the Drawing Requirement First identify whether a sharp internal corner is functionally required or simply shown as a nominal feature. If a small radius is acceptable, a corner-radius tool may provide a more robust roughing or semi-finishing process. If a sharp corner is essential, use a square tool where practical or plan a roughing-and-finishing sequence that controls the load on the final square edge. Identify the Interruption Type Not all interruptions have the same effect. A predictable open boundary may be easier to manage than a hard casting skin or an irregular forged surface. Cross-holes and slots can create repeated impact at a known location, while uneven stock can make the load unpredictable. Record where the first damage occurs. If chipping starts at every entry point, the issue may be impact or lead-in strategy. If it appears only at a particular section of the workpiece, inspect material condition and support at that location. Match the Tool to the Operation For roughing and semi-finishing, the added corner support of a radius can be valuable when the operation is interrupted. For finishing, a square tool may be preferred if the corner specification requires it and the setup can maintain stable engagement. A practical process may use a corner-radius tool for stock removal, followed by a square end mill for the final shoulder. The two tools should not automatically use identical cutting conditions; the finishing tool may require a different engagement and a more controlled pass. Geometry, Edge Preparation, and Coating Edge Preparation A completely sharp edge may reduce cutting force in some materials, but it can be vulnerable to impact. A lightly reinforced edge may provide better stability in interrupted cuts, although excessive edge honing can increase rubbing and heat. The appropriate edge preparation depends on the workpiece, interruption severity, tool diameter, and operation. When comparing tools, request information about edge preparation rather than evaluating only flute count or coating name. Two tools with similar descriptions may behave differently if their edge preparation and carbide substrate differ. Helix and Flute Configuration Helix and flute count influence force direction, chip evacuation, and the number of teeth sharing the load. A higher flute count may support feed capacity in a light radial finishing pass, while a roughing or interrupted operation may need more chip space and a stronger core. The right balance depends on the material and engagement. A tool with insufficient flute space may recut chips, while a tool with a very thin core may lack impact resistance. Select from the broader Carbide Milling Tools range based on the actual operation rather than relying on the end mill shape alone. Coating Coating should follow the dominant failure mechanism. A coating may help manage heat, adhesion, or abrasive wear, but it cannot compensate for excessive tool deflection, a sharp corner overloaded by impact, or an unstable fixture. If the tool chips at entry, check geometry and rigidity before assuming that a coating change is the primary solution. Any coating recommendation should be validated with the specific material, tool geometry, coolant strategy, and cutting conditions. Treat supplier data as a starting reference and confirm the result on the actual machine. Parameter Strategy for Interrupted Shoulder Milling Cutting data should be treated as a starting reference for the exact diameter, flute count, coating, material grade, tool overhang, and machine setup. Do not transfer a value from a continuous side-milling operation directly to an interrupted shoulder cut without validation. Control the Peak Load at Entry Entry conditions can create the highest impact. Where the geometry allows, use a ramp, arc, or controlled lead-in instead of an abrupt radial plunge. This reduces the sudden change from no load to full engagement. If a direct entry is unavoidable, review feed and radial engagement at the entry point. A controlled reduction in engagement or a separate approach pass may protect the edge better than reducing the entire program feed. Avoid Excessive Full-Width Engagement Full-width shoulder milling creates significant radial load. In an interrupted condition, the load can change sharply as the tool crosses the gap. If possible, use a reduced radial engagement strategy for roughing and leave a controlled allowance for finishing. The correct engagement depends on the tool, material, machine, and feature geometry. Validate changes with spindle load, sound, chip form, and edge inspection rather than assuming that a smaller engagement is always better. Adjust Speed and Feed One Variable at a Time If the tool chips, do not immediately reduce both speed and feed. First determine whether the damage is impact-related, vibration-related, or caused by rubbing. A feed reduction that is too large can create a thin chip and increase rubbing, while a speed change may affect heat and resonance differently. Change one parameter at a time and document the effect. Include the location of the failure, chip appearance, surface finish, and tool condition in the record. Diagnosing Common Failure Symptoms Corner Chipping on a Square End Mill Check interruption severity, tool entry, runout, edge preparation, and whether the square corner is taking the full impact. If the drawing permits it, compare a corner-radius tool in the roughing or semi-finishing stage. If a square corner is mandatory, reduce entry shock and ensure the finishing pass has consistent stock. Chatter on a Corner-Radius Tool A radius does not remove the need for rigidity. Check tool overhang, holder condition, workholding, spindle speed, axial depth, and radial engagement. Chatter may also result from a radius that creates an engagement pattern unsuitable for the current toolpath. Uneven Wear Between Flutes Uneven wear commonly points to runout, unequal flute loading, poor holder seating, or a workpiece that is moving. Inspect the shank, collet, holder, and setup before changing the tool geometry. Poor Shoulder Finish After Roughing A roughing tool with a damaged corner or built-up edge should not be used for a critical finishing pass. Clean the feature, use a sound finishing tool, and verify that the remaining allowance is consistent. If the finish still varies, inspect vibration and workholding. Short Tool Life at a Hard Spot If damage occurs only at a particular location, investigate material condition, scale, interrupted geometry, or inadequate support. A different corner geometry may help, but the toolpath and entry strategy should also be reviewed. Common Mistakes to Avoid Choosing a Square Tool Only Because the Part Has a 90-Degree Corner A square finishing tool may be correct for the final feature but unnecessarily vulnerable during heavy interrupted roughing. Separate stock removal from final corner generation when the process requires both robustness and a sharp corner. Assuming a Corner Radius Always Solves Chipping The radius can improve corner strength, but it does not fix excessive overhang, runout, unstable workholding, poor parameters, or a damaged holder. Reducing Feed Aggressively After Chipping A large feed reduction can cause rubbing and heat. Determine whether the first damage occurred at entry, during an interruption, or under continuous cutting before making broad changes. Ignoring Toolholding The geometry selected on paper cannot compensate for poor holder cleanliness, excessive runout, or unnecessary projection. Check the actual holder and machine setup. Mixing Roughing and Finishing Requirements One tool rarely provides the best combination of high interruption tolerance, high stock-removal capacity, sharp 90-degree finishing, and final surface quality. Define which pass is responsible for each requirement. FAQ Is a corner radius end mill stronger than a square end mill? The radius removes the sharpest corner stress concentration and can improve resistance to local chipping in some interrupted operations. The actual result still depends on material, edge preparation, tool diameter, engagement, rigidity, and parameters. Should I use a corner radius for every interrupted shoulder cut? No. If a sharp 90-degree corner is required, a square end mill may still be necessary for finishing. A corner-radius tool can be considered for roughing or semi-finishing when the part permits a radius or a secondary finishing operation. Why does my square end mill chip only at the entry point? The entry may create an impact or engagement spike. Check lead-in strategy, radial engagement, feed at entry, runout, workpiece support, and the condition of the material surface at the entry location. Can changing the coating stop corner chipping? Only when the dominant failure involves heat, adhesion, or wear that the new coating is suited to control. Coating cannot correct an overloaded corner, poor rigidity, abrupt entry, or excessive engagement. What information should I provide when requesting an end mill recommendation? Provide the material grade, shoulder and interruption geometry, required corner condition, tool diameter and reach, machine and holder details, current parameters, coolant method, tool wear pattern, and photographs of the damaged edge or finished shoulder. Conclusion The choice between a corner-radius and square end mill for interrupted shoulder milling should begin with the part requirement, then consider interruption severity, edge strength, tool rigidity, engagement, and finishing strategy. A square end mill provides a sharp corner but concentrates stress at the tool tip. A corner-radius end mill distributes load more gradually and may reduce local chipping when a radius is acceptable. For demanding operations, a two-stage process can balance both objectives: use a robust geometry for interrupted roughing or semi-finishing, then use a square tool for the final shoulder when the drawing requires a sharp corner. Build parameters from the supplier’s starting range, change one variable at a time, and validate the complete process on the actual machine and workholding. If your shoulder milling process shows corner chipping, chatter, poor finish, or inconsistent tool life, Contact Supal with the material grade, interruption geometry, current tool, tool overhang, parameters, and photos of the failure. This information helps identify a practical geometry and process starting point for on-machine validation.

2026

10/06

How to Choose Carbide End Mills for Copper and Brass Machining
How to Choose Carbide End Mills for Copper and Brass Machining Copper, brass, bronze, and other copper alloys are often described as easy-to-cut materials because they are softer than hardened steel. That description can be misleading. Copper alloys can create very different machining problems depending on their purity, temper, alloying elements, work-hardening behavior, and chip form. A tool that produces a clean result in free-machining brass may rub, smear, or generate built-up edge in a more adhesive copper grade. For CNC machinists, process engineers, and purchasing engineers, reliable copper alloy milling starts with matching the tool to the actual failure mechanism. Edge sharpness, flute space, chip evacuation, workholding, coolant, and parameter validation usually matter more than simply choosing the hardest or most expensive coating. This guide explains how to select carbide end mills for copper and brass machining while reducing adhesion, burrs, heat, and unstable tool life. Why Copper and Brass Need Material-Specific Tool Selection Copper alloys combine several characteristics that influence milling stability: Copper conducts heat efficiently, so heat can move into the workpiece instead of remaining concentrated at the tool edge. However, local rubbing can still raise edge temperature and cause adhesion. Pure or highly ductile copper can produce continuous, gummy chips that are difficult to evacuate. Brass and bronze grades vary widely. Some produce short chips, while others create longer chips or abrasive particles. A dull edge may rub and smear the surface rather than shear it cleanly. Thin walls, small features, and poor workholding can amplify deflection and burr formation. The result is that “copper” or “brass” is not enough information for final tool selection. The exact alloy or grade, hardness or temper condition, feature geometry, and finishing requirement should be confirmed before adopting a production tool. Common Failure Symptoms in Copper Alloy Milling Built-Up Edge and Material Adhesion Built-up edge appears when copper or another ductile alloy adheres to the cutting edge. The tool may look sharp at the beginning of the cut but gradually develops a welded mass that changes the effective edge geometry. This can cause poor surface finish, burrs, dimensional variation, and sudden edge damage when the built-up material breaks away. Adhesion is often promoted by rubbing, insufficient chip evacuation, a dull edge, excessive dwell, or a surface treatment that is not suited to the material. Changing to a harder coating without correcting rubbing may not solve the problem. Smearing and Poor Surface Finish A smeared surface usually indicates that the tool is not shearing the material cleanly. Possible causes include insufficient chip thickness, a dull or heavily honed edge, poor tool runout, unstable workholding, or a speed/feed combination that leaves the tool rubbing instead of cutting. Burrs at Entry and Exit Copper and brass can produce burrs when the cutting edge pushes material away at the exit. Burr formation is influenced by tool sharpness, radial engagement, feed direction, workpiece support, and the condition of the edge. A finishing pass may reduce burrs, but the root cause should still be addressed in the toolpath and tool selection. Chipped Edge or Unexpected Tool Failure Carbide edge chipping in copper alloy milling is not always caused by a material that is too hard. Interrupted cuts, loose workholding, excessive runout, thin-wall deflection, collisions, and trapped chips can generate impact loads that damage the edge. If chipping is concentrated on one flute, inspect runout and setup balance before changing the carbide grade. Chip Packing and Recutting Long copper chips can remain in a pocket, slot, or narrow cavity. Once recut, they create additional heat and load, increasing the chance of built-up edge and surface scratching. Tool geometry and air or coolant direction should be selected with chip travel in mind, especially in deep features. Flute Geometry and Edge Sharpness Choose Enough Chip Space for the Operation Copper and ductile brass grades may require generous flute space so chips can leave the cutting zone before they are recut. A low-flute-count tool can be useful when chip evacuation is the primary limitation, but the correct flute count also depends on rigidity, engagement, feed, finish, and feature geometry. For a deep pocket or slot, prioritize a toolpath and geometry that provide a clear chip path. For a light finishing pass, a different flute configuration may be preferred if it provides the required surface quality without creating excess rubbing. Favor a Clean, Sharp Cutting Edge A sharp edge generally helps shear copper and brass rather than push or smear them. Excessive edge rounding can increase rubbing and heat. However, sharpness must be balanced against the risk of edge damage in interrupted cuts, cast surfaces, abrasive inclusions, or unstable fixtures. The best edge preparation is application-dependent. A stable finishing cut may benefit from a very sharp edge, while a roughing operation with impact risk may require controlled edge reinforcement. Request the intended edge preparation when comparing tools rather than judging only by the product title. Consider Polished Flutes and Rake Surfaces A smooth flute and rake surface can reduce friction and help chips slide away from the cutting edge. This is particularly relevant when the material tends to adhere or when the tool is used in a narrow cavity with limited chip clearance. Polishing alone does not replace the need for suitable flute volume, coolant, or air blast, but it can support cleaner chip transport. Coating and Substrate Considerations Copper alloy applications do not always benefit from the same coating choices used for hardened steel. The dominant issue may be adhesion and friction rather than oxidation or high-temperature wear. In some applications, uncoated polished carbide is appropriate because the sharp, low-friction surface is more important than a hard coating layer. For abrasive copper alloys, bronze grades, or materials containing hard particles, a coating or substrate selected for wear resistance may be useful. The correct choice depends on the exact alloy and failure mode. Do not assume that a coating marketed for hardened steel will automatically improve copper machining, and do not assume that an uncoated tool is correct for every bronze or filled alloy. When comparing copper tools with End Mills for Aluminum, use the aluminum tool as a reference only, not as an automatic substitute. Both material groups can be adhesion-prone, but the exact chip form, edge condition, and surface requirement may differ. Parameter Strategy for Copper and Brass Milling Start With the Actual Tool and Alloy Cutting data should be treated as a starting reference, not a guaranteed setting. The appropriate speed, feed, radial engagement, and axial depth depend on tool diameter, flute count, stickout, machine rigidity, workholding, alloy grade, and coolant or air-blast conditions. Validate the starting range on the actual machine before making it a standard process. Avoid Rubbing and Dwell If the tool spends too much time sliding along the surface, adhesion and smearing become more likely. Check whether the toolpath includes dwell at corners, excessive radial engagement, or a feed value that is too low for the selected edge geometry. A modest, controlled chip load is usually preferable to a cut dominated by rubbing, but the exact value must be validated for the tool and material. Control Chip Evacuation Direct air or coolant so chips move away from the cutting zone rather than being pushed back into the pocket. If chips are long, review flute volume, toolpath engagement, and the conditions that determine chip formation. Increasing fluid pressure without correcting nozzle direction or chip path may produce little improvement. Change One Variable at a Time When troubleshooting built-up edge, burrs, or poor finish, change only one major variable at a time: tool geometry, coating, speed, feed, engagement, or chip evacuation. Document the result. This makes it possible to identify the actual improvement instead of attributing every change to the last tool purchased. Toolholding, Workholding, and Feature Stability Even a well-selected tool can fail when the setup is unstable. Check tool runout, holder cleanliness, clamping length, and the shortest practical tool projection. Thin copper components and unsupported walls can deflect under cutting pressure, leaving burrs or dimensional error that look like a tool problem. For holes and finishing operations, coordinate the milling process with Carbide Drills and Carbide Reamers. A poor pre-hole or unstable entry can reduce the performance of the finishing tool even when the reamer itself is suitable. A Practical Selection and Troubleshooting Sequence Confirm the exact copper, brass, bronze, or copper-alloy grade and condition. Identify the dominant failure: adhesion, burrs, poor finish, chip packing, chipping, or dimensional drift. Select flute count and chip space based on engagement and chip travel, not on flute count alone. Review edge sharpness, rake surface, flute polish, coating, and substrate together. Check runout, overhang, workholding, and thin-wall support. Establish a conservative starting process and validate it on the actual setup. Adjust one variable at a time and record chip form, finish, burr condition, load behavior, and tool wear. Common Mistakes to Avoid Treating All Copper Alloys as Pure Copper Brass, bronze, and specialized copper alloys can produce very different chips and wear mechanisms. A recommendation for one grade should not be transferred automatically to another. Choosing Coating Before Identifying the Failure Mode If adhesion is the primary issue, friction and edge sharpness may deserve attention before thermal coating performance. If abrasion is dominant, the solution may require a different substrate or wear-resistant coating. Diagnose first. Using a Dull Tool for a Finishing Operation A worn edge can rub, smear, and create burrs even when the tool still appears usable. Replace or recondition the tool based on the required surface and dimensional result, not only on visible fracture. Ignoring Chip Travel in Pockets and Slots Long chips that remain in the cavity will be recut. Review toolpath direction, flute space, air blast, coolant placement, and the ability of the machine to clear chips. Copying Parameters From Steel or Aluminum Without Validation Copper alloy behavior is not identical to steel or aluminum. Use supplier data as a starting reference and confirm the process on the actual machine, workholding, and material grade. FAQ What type of carbide end mill is commonly used for copper? A sharp, low-friction tool with suitable chip space is often considered for copper, but the correct flute count, edge preparation, coating, and substrate depend on the exact alloy and operation. Confirm the choice against the material grade and feature geometry. Why does copper create built-up edge on the tool? Built-up edge is commonly associated with adhesion, rubbing, heat concentration, poor chip evacuation, or an edge condition that is not suited to the material. Review sharpness, flute polish, toolpath engagement, and validated parameters before changing coating alone. Is an uncoated carbide end mill suitable for brass and copper alloys? It can be suitable in some applications where a sharp, polished, low-friction edge is the priority. Abrasive bronze or filled copper alloys may require a different wear strategy. The exact recommendation should be confirmed for the specific grade and failure mode. How can I reduce burrs when milling copper? Check tool sharpness, runout, exit engagement, workpiece support, radial engagement, and feed direction. A finishing pass may help, but burr reduction is usually more reliable when the edge and toolpath are stable from the beginning. What information should I provide when requesting a copper alloy tool recommendation? Provide the exact alloy and condition, tool diameter and flute count, feature geometry, tool overhang, machine and holder details, current parameters, coolant or air-blast method, chip form, and photographs of the finish or worn edge. Conclusion Choosing carbide end mills for copper and brass machining requires more than selecting a standard tool for a soft material. The best starting point is to identify the alloy, failure mode, chip behavior, and setup stability. Sharp and suitable geometry, sufficient chip space, controlled friction, reliable evacuation, and validated parameters work together to reduce built-up edge, burrs, smearing, chipping, and inconsistent tool life. If your copper or brass operation has adhesion, burr, chip evacuation, surface-finish, or tool-life problems, Contact Supal with the material grade, feature geometry, current tool, parameters, and failure photos. This information helps evaluate a practical tool and process starting point for on-machine validation.
2026

10/01